Barenatura CNC di precisione: come garantire tolleranze H6/H7, rugosità e stabilità di processo
Nella barenatura CNC il problema non è semplicemente portare un foro a quota. Il vero obiettivo, soprattutto su componenti destinati ad accoppiamenti di precisione, è ottenere diametro, geometria e finitura superficiale ripetibili sull’intero lotto.
Quando il disegno richiede tolleranze H6/H7, concentricità controllata o valori di rugosità definiti, anche piccole variazioni nella rigidità del sistema utensile-pezzo, nell’usura dell’inserto o nelle condizioni di taglio possono trasformarsi in scarti e rilavorazioni.
In Arengineering affrontiamo la barenatura come una lavorazione di finitura da progettare insieme al ciclo complessivo, non come una semplice correzione finale del foro.
Rigidità del sistema e controllo delle vibrazioni
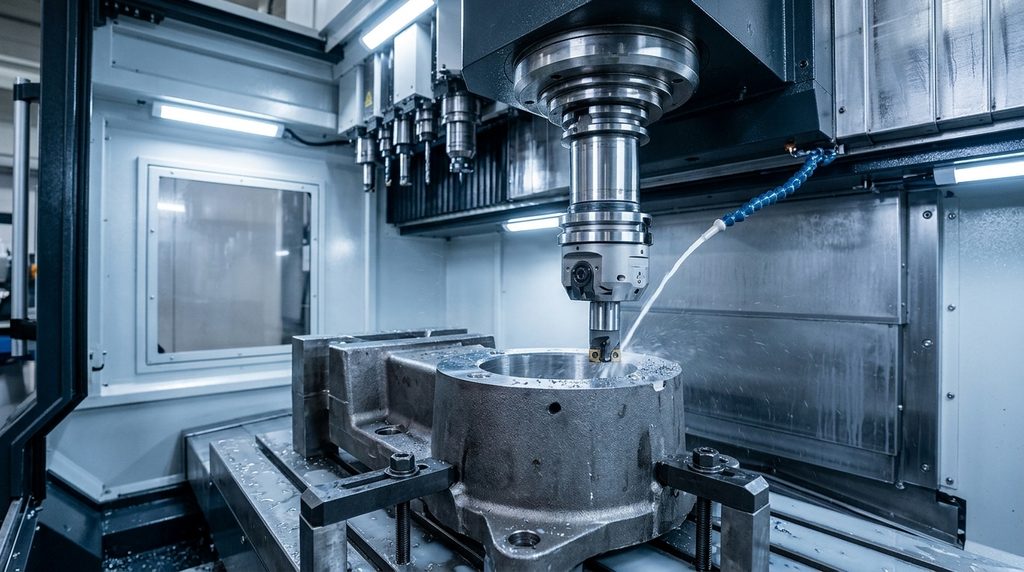
La stabilità è il primo requisito per mantenere costante il diametro lavorato. Nelle lavorazioni interne, la componente radiale della forza di taglio tende a flettere la barra, mentre vibrazioni e chatter possono peggiorare contemporaneamente precisione dimensionale e qualità superficiale. Il problema diventa più evidente all’aumentare dello sbalzo utensile e del rapporto lunghezza/diametro.
Per questo, sui nostri centri di lavoro valutiamo sempre:
– diametro e profondità del foro;
– sbalzo effettivo della barra di barenatura;
– rigidità del serraggio del pezzo;
– geometria e raggio dell’inserto;
– velocità di taglio, avanzamento e profondità di passata;
– eventuali discontinuità, fori trasversali o superfici di ingresso irregolari.
Quando la geometria del componente impone utensili lunghi o snelli, la gestione della deflessione diventa parte integrante della strategia di lavorazione. In questi casi non basta ridurre indiscriminatamente avanzamenti e velocità: occorre trovare un equilibrio che mantenga il taglio stabile e ripetibile.
Tolleranze strette e rugosità: il risultato nasce prima della passata finale
Per rispettare una tolleranza H6/H7 in modo affidabile non ci affidiamo alla sola misura a fine lavorazione. La precisione viene costruita lungo l’intero processo: preparazione del foro, sovrametallo lasciato alla finitura, condizioni dell’utensile, compensazioni e controllo dimensionale.
Un foro pre-lavorato in modo irregolare può infatti trasferire alla barenatura problemi di forma, sovrametalli disomogenei o tagli intermittenti. Per questo definiamo la sequenza di sgrossatura e finitura in funzione del componente e del materiale, lasciando alla barenatura finale condizioni il più possibile costanti.
La stessa attenzione vale per la rugosità Ra. Il valore richiesto a disegno non dipende solo dall’avanzamento teorico, ma dall’interazione tra raggio di punta, stabilità dell’utensile, materiale, condizioni di taglio e usura dell’inserto.
Una superficie apparentemente accettabile può non essere sufficiente quando il foro lavora come sede di cuscinetti, boccole, tenute o accoppiamenti di precisione.
Materiali difficili e riduzione degli scarti
Acciai legati, acciai temprati, inox, ghise e materiali con lavorabilità non uniforme richiedono strategie differenti. In Arengineering impostiamo utensili e parametri tenendo conto non solo della quota nominale, ma soprattutto della stabilità nel tempo del processo.
L’obiettivo è evitare il tipico ciclo “misura-correggi-rilavora”, particolarmente costoso sui lotti medio-piccoli e sui componenti ad alto valore aggiunto. Monitoriamo quindi:
– deriva dimensionale dovuta all’usura utensile;
– qualità del truciolo ed evacuazione dal foro;
– variazioni termiche;
– ripetibilità del piazzamento;
– comportamento della lavorazione tra primo pezzo e produzione a regime.
Questo approccio permette di intervenire sulle cause della variabilità prima che diventino non conformità, con un impatto diretto sulla riduzione degli scarti e sull’affidabilità dei tempi di produzione.
Dalla tavola alla fattibilità di lavorazione
Una barenatura di precisione efficace nasce dalla lettura corretta del disegno e dalla scelta del ciclo più adatto al componente. Diametro, profondità, tolleranza, rugosità, materiale e riferimenti geometrici devono essere valutati insieme.
Se avete un particolare con fori di precisione, tolleranze H6/H7 o requisiti specifici di finitura superficiale, potete inviarci il disegno tecnico. Il team Arengineering valuterà la fattibilità della lavorazione, il ciclo più adatto e gli elementi necessari per formulare un preventivo tecnico coerente con le vostre esigenze produttive.