Lubrificazione minimale o emulsione sui centri di lavoro CNC: come scegliere in base al processo
La scelta tra lubrificazione minimale (MQL) ed emulsione tradizionale non dovrebbe essere ridotta a una valutazione sul consumo di fluido. Su un centro di lavoro CNC il sistema di lubrorefrigerazione incide direttamente su stabilità termica, durata utensile, evacuazione del truciolo, qualità superficiale e ripetibilità dimensionale.
In Arengineering valutiamo la strategia di lubrificazione insieme a materiale, utensile, geometria del componente e ciclo produttivo. Una soluzione efficace sull’alluminio, infatti, può diventare penalizzante su un acciaio legato o durante una lavorazione profonda con elevata produzione di calore.
MQL: meno fluido, ma il processo deve essere adatto
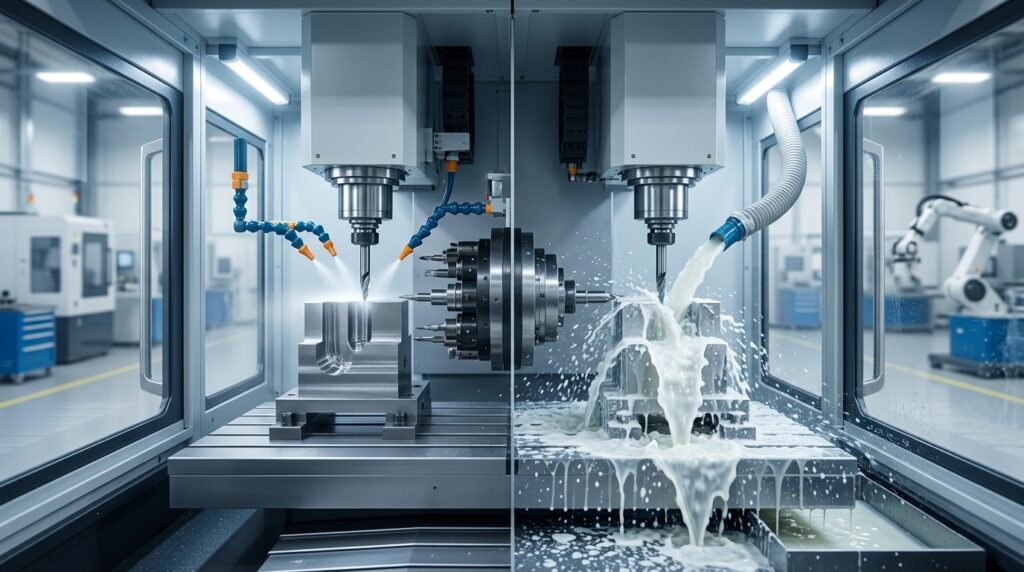
La lubrificazione minimale utilizza quantità molto ridotte di lubrificante, normalmente veicolate da un flusso d’aria direttamente verso la zona di taglio.
Il vantaggio più evidente è la drastica riduzione dell’impiego di emulsione, ma dal punto di vista produttivo gli aspetti interessanti sono altri: utensili e componenti rimangono più asciutti, diminuiscono alcune attività di gestione del refrigerante e può risultare più semplice il trattamento del truciolo.
La MQL richiede però condizioni di lavorazione compatibili. In Arengineering ne valutiamo l’impiego considerando in particolare:
materiale lavorato e relativa conducibilità termica;
quantità di calore generata durante il taglio;
accessibilità della zona utensile-pezzo;
profondità di fori e tasche;
capacità di evacuazione del truciolo;
velocità di taglio e carico sull’utensile;
tolleranze dimensionali richieste.
Il limite principale è evidente quando il processo necessita di una vera capacità di raffreddamento. L’MQL svolge soprattutto una funzione lubrificante: l’asportazione del calore è molto più limitata rispetto a un sistema ad emulsione.
Questo può diventare determinante quando occorre mantenere stabilità dimensionale su componenti sensibili alle variazioni termiche.
Emulsione: controllo termico ed evacuazione del truciolo
L’emulsione continua ad avere un ruolo centrale nelle lavorazioni CNC perché combina lubrificazione, raffreddamento e lavaggio della zona di lavoro.
Nelle nostre lavorazioni la preferiamo soprattutto quando la priorità è controllare la temperatura oppure quando il refrigerante deve contribuire attivamente all’evacuazione del truciolo.
È il caso, ad esempio, di:
forature profonde;
lavorazioni di tasche e cavità;
asportazioni con elevato volume di truciolo;
lavorazioni su acciai e materiali a bassa conducibilità termica;
cicli con utensili dotati di refrigerazione interna;
componenti con tolleranze geometriche e dimensionali particolarmente strette.
Su una produzione ripetitiva, anche una variazione termica apparentemente limitata può tradursi in una deriva dimensionale tra i primi pezzi lavorati e quelli prodotti a macchina stabilizzata.
Per questo in Arengineering consideriamo la temperatura del processo come una delle variabili da controllare, soprattutto quando il disegno impone accoppiamenti precisi, sedi cuscinetto o quote sottoposte a tolleranze ristrette.
Non esiste una soluzione migliore in assoluto
La scelta corretta nasce dal bilanciamento tra prestazione dell’utensile, stabilità del processo e costo complessivo della lavorazione.
Passare alla MQL esclusivamente per ridurre il consumo di emulsione può non portare benefici se successivamente aumentano usura utensile, tempi ciclo o scarti. Allo stesso modo, utilizzare grandi quantità di refrigerante in lavorazioni che potrebbero essere gestite efficacemente con lubrificazione minimale significa introdurre costi e attività di manutenzione non sempre necessari.
In Arengineering analizziamo quindi l’intero ciclo:
vita utensile ottenibile;
qualità e controllo del truciolo;
rugosità superficiale richiesta;
stabilità dimensionale;
ripetibilità tra pezzi consecutivi;
produttività effettiva della macchina.
L’obiettivo non è utilizzare meno refrigerante possibile, ma creare la condizione di taglio più stabile e prevedibile.
Il sistema di lubrificazione fa parte della strategia di lavorazione
Su componenti complessi o produzioni con requisiti dimensionali stringenti, utensile, parametri di taglio e lubrorefrigerazione devono essere progettati come un unico sistema.
È questo l’approccio che utilizziamo in Arengineering per definire cicli CNC affidabili e ridurre la variabilità tra un componente e il successivo.
Avete un particolare da produrre o state valutando l’industrializzazione di una nuova lavorazione? Inviateci il disegno tecnico: possiamo analizzare materiale, tolleranze, geometrie e requisiti superficiali per valutare la fattibilità e definire una proposta produttiva e un preventivo.