Cementazione o tempra a induzione: come scegliere il trattamento in base all’applicazione
Quando un componente deve resistere a usura, contatto ripetuto o carichi ciclici, la domanda non è semplicemente quale trattamento garantisca più durezza. La scelta tra cementazione e tempra a induzione dipende soprattutto da dove serve l’indurimento, da quanto deve essere profondo e da come il pezzo verrà lavorato prima e dopo il trattamento.
In Arengineering partiamo quindi dalla funzione reale del componente. Un ingranaggio che lavora per migliaia di ore sotto carico, un albero con una sola sede soggetta a usura o un perno con una pista di scorrimento richiedono approcci differenti.
Quando scegliamo la cementazione
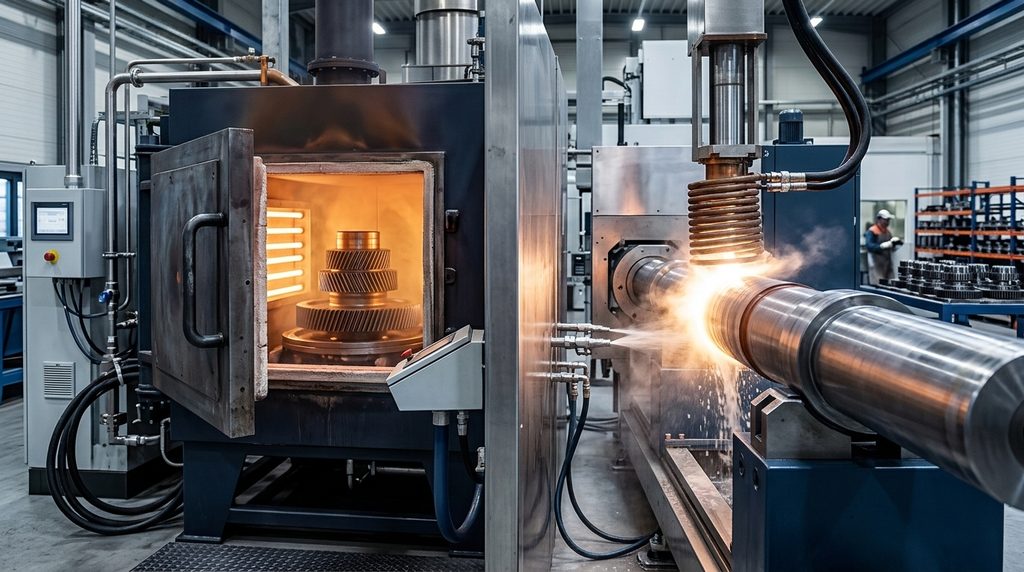
La cementazione è generalmente la soluzione più coerente quando il componente deve avere una superficie molto dura, resistente a usura e pressione di contatto, mantenendo al tempo stesso un cuore più tenace.
È una scelta tipica per componenti come:
ingranaggi e pignoni soggetti a elevata pressione sui denti;
alberi e alberini con più superfici funzionali da indurire;
ruote dentate;
componenti destinati a lavorare sotto carichi ciclici elevati;
particolari nei quali l’indurimento deve interessare in modo relativamente uniforme gran parte della superficie.
Un caso concreto è quello di un pignone che deve trasmettere coppia mantenendo una buona resistenza alla fatica. In questo scenario non è sufficiente avere solo una zona superficiale localmente temprata: è più importante ottenere uno strato indurito continuo e controllato sulle superfici interessate dal contatto.
Dal punto di vista produttivo, però, la cementazione richiede attenzione alle deformazioni. In Arengineering teniamo conto già in fase di lavorazione CNC del sovrametallo necessario per eventuali rettifiche successive e delle quote che possono modificarsi durante il trattamento.
Quando preferiamo la tempra a induzione
La tempra a induzione diventa particolarmente interessante quando la durezza serve solo in zone specifiche del componente.
È il caso, ad esempio, di:
un albero con una sola sede cuscinetto soggetta a usura;
un perno con una pista di scorrimento;
un componente con una superficie di contatto localizzata;
una dentatura o un diametro funzionale che deve essere temprato senza trattare l’intero pezzo;
particolari di grandi dimensioni nei quali sarebbe poco efficiente sottoporre tutto il componente a un trattamento completo.
Prendiamo un albero con due diametri funzionali, ma con una sola sede che lavora in accoppiamento con una boccola. In questo caso può essere più razionale temprare a induzione soltanto quella zona, evitando di modificare inutilmente le caratteristiche del resto del pezzo.
La tempra localizzata può anche semplificare la gestione delle deformazioni, perché il trattamento interessa una porzione più limitata del componente. Questo non significa che le variazioni dimensionali scompaiano, ma che il processo può essere più facilmente concentrato sulle sole superfici critiche.
Una scelta pratica: tre domande da fare prima del trattamento
In Arengineering impostiamo la scelta partendo da tre domande molto concrete.
La prima è: quali superfici devono realmente essere dure?
Se quasi tutto il componente lavora a contatto o sotto usura, la cementazione può essere più coerente. Se il requisito interessa una sola sede o una zona limitata, la tempra a induzione può risultare più efficiente.
La seconda è: quanto deve essere profondo lo strato indurito?
La profondità richiesta influenza direttamente il trattamento e la sequenza delle lavorazioni successive. Se è prevista una rettifica, ad esempio, bisogna assicurarsi che la rimozione di materiale non comprometta lo strato utile.
La terza è: quali tolleranze devono essere garantite dopo il trattamento?
Una sede cuscinetto, una pista di scorrimento o un diametro di accoppiamento possono richiedere una ripresa finale. In questi casi il trattamento non può essere deciso separatamente dal ciclo CNC.
Il trattamento va scelto insieme al ciclo di lavorazione
La scelta tra cementazione e tempra a induzione diventa quindi più semplice quando si parte dall’applicazione.
Cementazione quando servono durezza superficiale diffusa, resistenza a fatica e un cuore tenace.
Tempra a induzione quando è necessario indurire solo aree precise, limitando il trattamento alle superfici realmente funzionali.
In Ar engineering integriamo questa valutazione con lavorazioni CNC, sovrametalli, tolleranze finali e possibili riprese dopo trattamento.
Se avete un componente con superfici soggette a usura, sedi cuscinetto, dentature o zone da indurire, inviateci il disegno tecnico. Possiamo valutare insieme materiale, geometria, trattamento più adatto e sequenza di lavorazione necessaria per arrivare alla quota finale.