Saldatura TIG di acciai al carbonio: quando conviene e come ottenere giunti stabili e controllabili
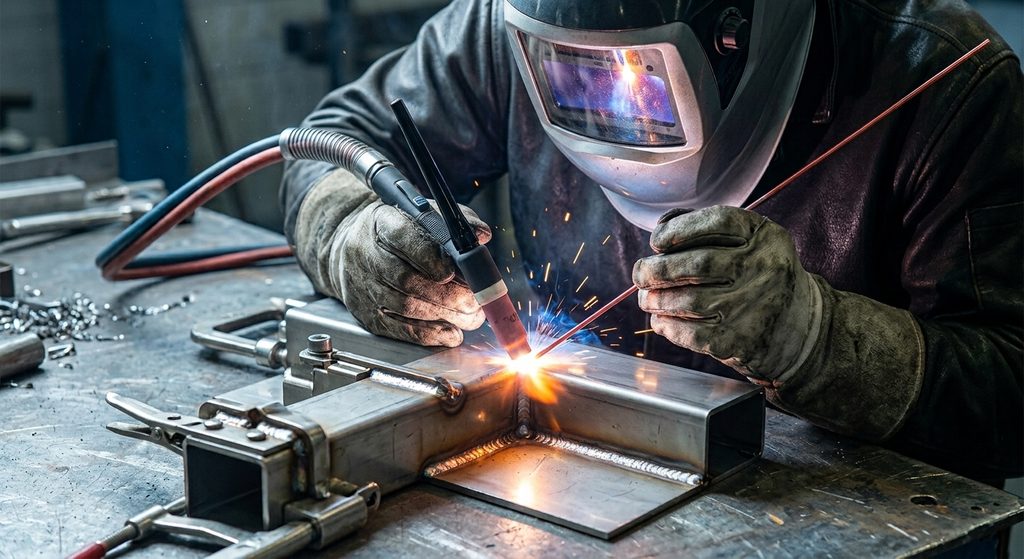
Nella saldatura TIG degli acciai al carbonio il vantaggio principale non è la velocità, ma il controllo. Quando il giunto deve garantire buona qualità estetica, penetrazione controllata, riduzione degli spruzzi e precisione sulle zone termicamente interessate, il TIG può essere una scelta molto efficace.
In Arengineering lo valutiamo soprattutto su particolari di precisione, componenti con spessori contenuti, giunti che richiedono elevata pulizia e situazioni in cui il controllo dell’apporto termico è più importante della massima produttività.
Il processo, però, richiede preparazione e stabilità. Un TIG eseguito su superfici contaminate, lembi irregolari o con parametri non coerenti può generare difetti difficili da correggere nelle fasi successive.
Quando il TIG ha davvero senso sugli acciai al carbonio
Non utilizziamo il TIG come soluzione universale.
È particolarmente indicato quando servono:
giunti puliti e facilmente controllabili;
saldature su spessori relativamente ridotti;
cordoni con buon livello estetico;
precisione sulla geometria del giunto;
basso livello di spruzzi;
controllo accurato della penetrazione;
riprese o saldature su componenti già lavorati meccanicamente.
Un caso concreto è quello di un componente fresato con superfici funzionali vicine alla zona di saldatura. In questa situazione un processo con elevato apporto termico o maggiori proiezioni può aumentare il rischio di deformazioni o richiedere più lavorazioni di ripresa.
Il TIG permette di lavorare in modo più controllato, ma richiede tempi maggiori e una maggiore sensibilità da parte dell’operatore.
Preparazione del giunto: la qualità parte prima dell’arco
La qualità della saldatura dipende fortemente dalla preparazione.
Prima di iniziare, in Arengineering verifichiamo:
pulizia delle superfici;
assenza di ossidi, vernici e contaminanti;
corretto accostamento dei lembi;
eventuale smusso;
luce tra le parti;
allineamento del componente;
puntatura preliminare;
stabilità del posizionamento durante il ciclo.
Se il giunto presenta giochi irregolari, l’operatore è costretto a compensare durante la saldatura modificando velocità e apporto di materiale. Questo aumenta la variabilità del processo.
Su componenti di precisione preferiamo quindi lavorare con geometrie preparate in modo ripetibile, perché una buona saldatura parte sempre da un buon accoppiamento.
Apporto termico e deformazioni
Uno dei problemi più concreti nella saldatura degli acciai al carbonio è la deformazione.
Durante il ciclo il materiale si scalda localmente, si dilata e successivamente si ritira durante il raffreddamento. Se il componente è sottile, asimmetrico o presenta cordoni concentrati in una sola zona, il risultato può essere una perdita di planarità, un fuori squadra o uno spostamento delle quote.
In Arengineering gestiamo questo aspetto intervenendo su:
sequenza dei cordoni;
lunghezza delle passate;
posizione delle puntature;
sistemi di bloccaggio;
corrente di saldatura;
velocità di avanzamento;
quantità di materiale d’apporto.
Il principio è semplice: introdurre solo il calore necessario a ottenere il giunto richiesto.
Un esempio tipico è una staffa o una struttura saldata che deve essere successivamente fresata. Se la deformazione viene sottovalutata, aumenta il sovrametallo da rimuovere e, nei casi peggiori, alcune superfici possono non risultare più recuperabili.
La saldatura deve essere pensata insieme alle lavorazioni successive
Su un componente destinato anche a lavorazioni CNC, l’ordine delle operazioni è fondamentale.
In alcuni casi conviene saldare il semilavorato e successivamente eseguire fresatura o alesatura delle superfici funzionali. In altri, invece, alcune zone devono essere lavorate prima della saldatura.
La scelta dipende da:
tolleranze finali;
posizione del cordone;
possibili deformazioni;
accessibilità degli utensili;
quantità di materiale da rimuovere dopo saldatura.
In Arengineering valutiamo quindi la saldatura come parte del ciclo produttivo completo, non come una lavorazione isolata.
L’obiettivo è evitare di ottenere un giunto formalmente corretto ma un componente fuori tolleranza dopo il raffreddamento.
Controllo del giunto e ripetibilità del processo
Una saldatura affidabile deve essere ripetibile.
Oltre all’aspetto del cordone, valutiamo continuità, penetrazione, presenza di difetti visibili e coerenza tra pezzi successivi. Quando richiesto dal componente o dalle specifiche del cliente, il controllo può essere integrato con verifiche non distruttive.
La qualità finale dipende dalla combinazione di preparazione, parametrizzazione e controllo.
È questo l’approccio che utilizziamo in Arengineering per integrare la saldatura TIG nella produzione di componenti meccanici e strutture di precisione.
Avete un componente saldato con superfici lavorate, tolleranze strette o requisiti specifici sul giunto? Inviateci il disegno tecnico. Arengineering può valutare geometria, sequenza di lavorazione, fattibilità della saldatura e successive lavorazioni meccaniche per formulare un ciclo produttivo coerente con il progetto.