Controlli non distruttivi sulle saldature con liquidi penetranti: quando servono e cosa permettono di rilevare
Su una saldatura apparentemente regolare possono essere presenti discontinuità superficiali difficili da individuare con il solo controllo visivo. Cricche, porosità affioranti, mancanze di fusione aperte in superficie o altri difetti possono compromettere l’affidabilità del componente anche quando il cordone, a prima vista, sembra corretto.
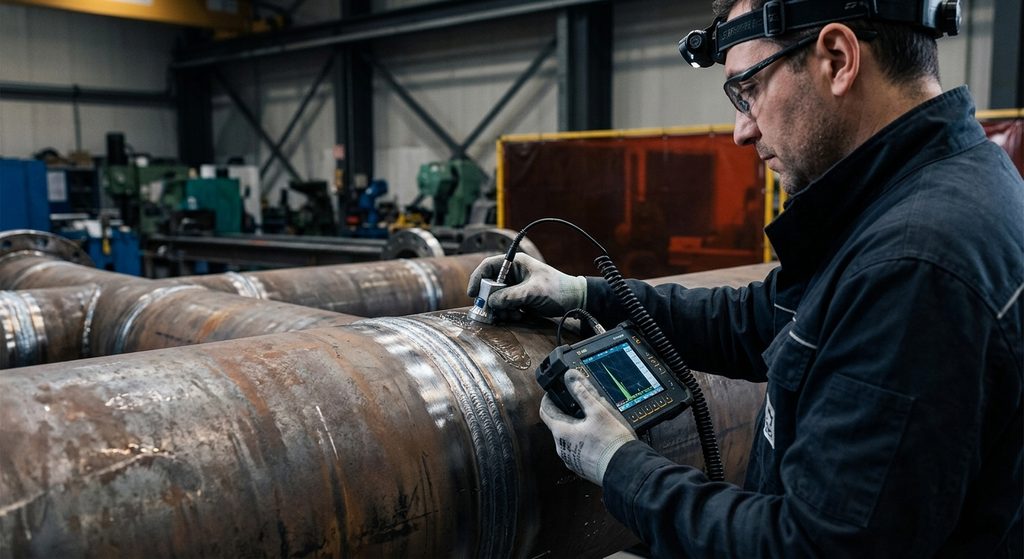
Per questo, quando il livello di controllo richiesto lo giustifica, in Arengineering integriamo il controllo visivo con metodi non distruttivi come i liquidi penetranti.
L’obiettivo non è “certificare a vista” la qualità della saldatura, ma verificare in modo più affidabile la presenza di discontinuità superficiali senza danneggiare il componente.
Quando utilizziamo il controllo con liquidi penetranti
Il controllo con liquidi penetranti è particolarmente utile quando occorre individuare difetti che affiorano sulla superficie del materiale.
Può essere applicato, ad esempio, su:
cordoni TIG;
giunti saldati su acciai;
zone riparate mediante saldatura;
superfici molate dopo saldatura;
componenti meccanici soggetti a sollecitazioni cicliche;
particolari nei quali una cricca superficiale può compromettere la funzione del pezzo.
In Arengineering lo consideriamo soprattutto quando la sola ispezione visiva non è sufficiente rispetto ai requisiti del componente.
Un caso tipico è quello di una saldatura su un supporto o su un elemento meccanico che, una volta montato, sarà sottoposto a vibrazioni o carichi ripetuti. Una piccola discontinuità superficiale può diventare nel tempo un punto di innesco per una cricca.
Come si svolge il controllo
Il processo è semplice nel principio, ma deve essere eseguito con metodo.
La prima fase è la pulizia della superficie. Olio, grasso, ossidi, residui di lavorazione o sporco possono impedire al penetrante di entrare nelle eventuali discontinuità e generare risultati poco affidabili.
Successivamente viene applicato il liquido penetrante e lasciato agire per il tempo previsto. Il prodotto penetra per capillarità nelle aperture superficiali presenti sul materiale.
Dopo la rimozione del penetrante in eccesso viene applicato lo sviluppatore, che richiama verso la superficie il liquido rimasto nelle discontinuità.
A questo punto eventuali difetti diventano visibili sotto forma di indicazioni.
In Arengineering prestiamo particolare attenzione a:
preparazione e pulizia della superficie;
tempo di penetrazione;
corretta rimozione del prodotto in eccesso;
applicazione uniforme dello sviluppatore;
condizioni di illuminazione;
interpretazione delle indicazioni;
posizione del difetto rispetto alla geometria del giunto.
La preparazione è determinante
Uno degli errori più comuni è considerare il controllo con penetranti come una semplice applicazione di prodotti spray.
In realtà la qualità del risultato dipende fortemente dallo stato della superficie.
Una saldatura con scorie, residui, ossidazioni o rugosità molto accentuata può generare indicazioni difficili da interpretare. Allo stesso modo, una pulizia troppo aggressiva può mascherare alcune discontinuità superficiali.
Per questo il controllo deve essere inserito correttamente nella sequenza di lavorazione.
Se, ad esempio, il cordone deve essere molato, può essere necessario eseguire il controllo dopo la finitura della superficie, quando eventuali difetti aperti risultano più facilmente individuabili.
Cosa rilevano e cosa non rilevano i liquidi penetranti
Il punto più importante è comprendere il limite del metodo.
I liquidi penetranti rilevano discontinuità aperte sulla superficie. Non permettono invece di individuare difetti completamente interni al materiale.
Il controllo è quindi efficace per individuare, tra gli altri:
cricche superficiali;
porosità affioranti;
ripiegature o discontinuità aperte;
difetti localizzati sulla superficie del cordone o nelle zone adiacenti.
Non è invece il metodo corretto per valutare difetti interni profondi, per i quali possono essere necessari altri controlli non distruttivi.
In Arengineering scegliamo quindi il tipo di verifica in funzione del rischio reale e dei requisiti indicati a disegno o nella documentazione tecnica.
Dal controllo alla decisione sul componente
Individuare un’indicazione non significa automaticamente dichiarare il pezzo non conforme.
Occorre valutarne posizione, dimensione, orientamento e natura rispetto ai criteri applicabili al componente.
Una piccola indicazione isolata e una cricca lineare lungo una zona fortemente sollecitata non hanno lo stesso significato tecnico.
Per questo il controllo deve portare a una decisione concreta: accettazione del componente, riparazione della zona interessata oppure scarto, quando previsto.
In Arengineering integriamo i controlli nella logica complessiva della produzione, dalla preparazione del giunto fino alla verifica finale.
Avete un componente saldato con requisiti specifici di controllo o con giunti critici per l’applicazione? Inviateci il disegno tecnico e le eventuali specifiche di accettazione. Arengineering può valutare la fattibilità del ciclo, le lavorazioni necessarie e il livello di controllo più adatto alle caratteristiche del componente.